

Gardinkroker til bobiler svikter oftere enn huseiere forventer, og synderen er sjelden selve g...
Hjem / Nyheter / Bransjenyheter / Krympeterminaler: typer, krympekvalitet og stemplet terminalproduksjon
En selebutikk kasserte nylig to tusen krympede koblinger som hadde bestått visuell inspeksjon, men mislyktes i en seksti sekunders trekktest ved 80 N. Delenummeret var riktig, ledningen var den spesifiserte 1,5 mm2 lederen, og den samme benkpressen hadde kjørt den jobben i tre år. Forskjellen kom fra en forskyvning på 0,06 mm i trådtrommeldiameteren til ett produksjonsparti, som var nok til å presse kompresjonen av trådene utenfor området der kobber smelter sammen til en solid skjøt.
Krympekvalitet avgjøres av tre ting som må samsvare: terminalrøret, ledningen og verktøyet. Når de matcher, holder en riktig krympet terminal mer belastning enn selve ledningen og holder seg stabil i flere tiår. Når de ikke gjør det, vil ingen operatøromsorg kompensere. Avsnittene nedenfor forklarer hvordan du lager den kampen bevisst i stedet for ved flaks.
En krympeterminal er en stemplet metallkontakt med to arbeidsområder. Trådrøret er røret som mottar den avisolerte lederen. Isolasjonsstøtten, når den eksisterer, er et andre par tapper som griper isolasjonen i stedet for kobberet.
En riktig krympe klemmer ikke bare ledningen. Dysen komprimerer tønnen med omtrent 20 til 30 prosent av dens opprinnelige høyde, og tvinger individuelle tråder og tønneveggen til å flyte inn i hverandre og danne en kald sveis. Resultatet er en gasstett skjøt uten oksygenvei til kobberet, som er grunnen til at en god krympe motstår korrosjon selv i fuktige motorrom og utendørs kontrollskap.
Standarder som UL 486A og IEC 60352-2 beskriver skjøten etter ytelse i stedet for geometri. De bryr seg ikke om hvordan terminalen ble formet, bare at den ferdige koblingen overlever mekanisk trekk, spenningsfall, varmesykling og korrosjonstesting. Det er nettopp derfor fatdimensjoner, materialtemperering og pletteringstykkelse betyr mer enn utseendet til den ferdige terminalen.
De fleste prosjekter trenger bare to eller tre av familiene nedenfor. Den tredje kolonnen viser punktene som forårsaker de fleste produksjonsreturer og feltfeil.
| Terminaltype | Typisk forbindelse | Hva du bør sjekke før du kjøper |
|---|---|---|
| Ringterminal | Pigger, jordforbindelse, batteri og jordkabler | Piggdiameter, tungetykkelse, løpslengde mot tappen som skiftes |
| Gaffel eller spadeterminal | Skru terminaler på steder hvor full fjerning er vanskelig | Gaffelgaffel mot skruestørrelse, og om gaffelen kan gli av under vibrasjon |
| Pin terminal | Hylser og pluggbare rekkeklemmer | Pinnediameter og lengde mot blokkinnføringen, pluss innsettingskraft |
| Rumpeskjøt | Sammenføyning av to ledninger på linje inne i en sele | Tønnelengde på begge sider, isolasjonsfargekode mot ledningsområdet |
| Rask frakobling | Bladkontakter i lavstrøm og brukbare kretser | Bladbredde og tykkelse, retensjonskraft og vibrasjonsnivå ved monteringspunktet |
| Flaggterminal | Rettvinklede koblinger i tette hus | Bøyeklaring etter krymping og tilgjengelig plass til husveggen |
| Rørformet knast og hylse | Batterikabler, høystrøm og fintrådet kabel | Veggtykkelse, trukket eller rullet fat, og plettering tilpasset miljøet |
Den praktiske regelen er enkel. Velg koblingsstil først, basert på hvor ofte skjøten må åpnes, velg deretter tønnestil, basert på ledningsklassen og strømmen. Kjøp etter utseende eller pris alene flytter vanligvis problemet til krympestasjonen.
Lederstørrelse alene er ikke nok. To 1,5 mm2 ledninger kan bygges av syv tråder på 0,52 mm eller fra tretti tråder på 0,25 mm, og den finere klassen trenger en annen løp og dyse. Et brukbart datablad angir et ledningsområde i mm2 eller AWG sammen med et isolasjonsdiameterområde. Hvis den strippede lederen sitter løst i tønnen før krymping, eller ikke kan settes inn uten å spre trådene, er tønnen feil for den ledningen.
Isolerte terminaler bytter strømkapasitet og temperaturklassifisering for hastighet og berøringssikkerhet. Vinylhylser er vanligvis vurdert til ca. 75 grader Celsius, nylon til 105 grader Celsius, og varmekrympeversjoner høyere. I nærheten av eksosutstyr, bremselinjer eller motorfester, brytes hylsematerialet ofte ned før metallskjøten gjør det, så hylsevurderingen bør leses som en reell prosessgrense i stedet for et markedsføringsnummer.
Vibrasjon, saltspray og termisk sykling endrer svaret. En ringterminal på en bolt med riktig størrelse med en låseskive overlever vibrasjoner som ville trette en spadeterminal. En rask frakobling eksisterer nettopp fordi den kan trekkes fra hverandre, så den hører ikke hjemme noe sted forbindelsen må aldri bevege seg.
Elektrolytisk kobber er standard for ledningsevne, messing er stivere og billigere, og fosforbronse vises der fjærkraften må opprettholdes. Tinnbelegg dekker de fleste korrosjons- og loddebehov, mens sølv er reservert for svært lav kontaktmotstand eller forhøyet temperatur. Disse avveiningene er tekniske snarere enn kommersielle, og begrunnelsen bak dem er angitt i denne veiledningen til hvordan velge passende materialer for metallstemplingsdeler .
Den mest pålitelige kontrollen på butikkgulvet er fortsatt en måling av krympehøyde med en mikrometer på tvers av wiretrommelen, sammenlignet med verdien på verktøydataarket. Visuelle kontroller kommer i andre rekke, men de fanger opp feilene som måling alene kan gå glipp av.
Når en line begynner å mislykkes i trekktester, er årsaken nesten alltid en av fire ting: feil dyse-reir for tønnen, en strippelengde som etterlater kobber i isolasjonskrympen, blandede terminalpartier fra forskjellige produksjonsserier, eller verktøy som har drevet forbi vedlikeholdsintervallet.
Terminaler produseres ved progressiv stansing, ikke ved støping eller maskinering. En spiral av kobber eller messingstrimmel, vanligvis 0,3 til 1,0 mm tykk og ofte pre-belagt, går gjennom en dyse som gradvis blanker, gjennomborer, danner tønnen, danner tungen og kutter delen fri. Tønnen rulles til en sylinder rundt en dor, så rundheten, indre diameter og veggtykkelse avhenger direkte av formens tilstand og strimmelkonsistens.
Det er der toleransestabling blir dyrt. Strip camber, tykkelsesvariasjon, formslitasje og pletteringstykkelse forskyver alle den endelige fatdiameteren. En leverandør som kun inspiserer den ytre omrisset kan fortsatt sende terminaler som svikter ved krympestasjonen, fordi de kritiske dimensjonene sitter inne i tønnen og rundt tungen i stedet for på ytterkanten. Arbeid av denne typen trenger i prosessmåling, ikke bare sluttinspeksjon.
 Høypresisjon tilpassede metallstemplingskomponenter for OEM-applikasjoner Tilpasset metallstempling for komponenter med nær toleranse, inkludert deler av terminaltypen, med prosessmåling for å kontrollere kritiske indre dimensjoner. Se produkt →
Formingstrinn fortjener samme oppmerksomhet. Flaggterminaler som er bøyd nitti grader etter krymping, knaster med utformede tapper og fjærkontakter som må holde kraften i årevis, er alle avhengig av bøyeradius og tilbakefjæringskontroll, fordi en utformet funksjon som slapper av med noen tidels millimeter endrer sammenkoblingskraften til den ferdige forbindelsen.
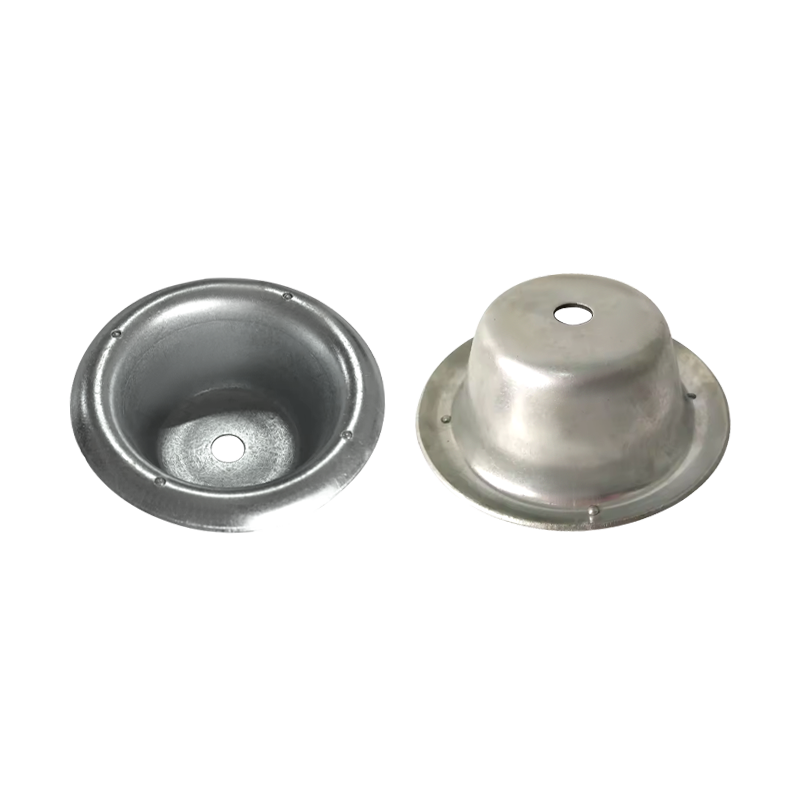
Ikke hver terminal starter som flat stripe. Lukkede tønnesko, rørhylser og batterikabelender starter ofte som et trukket skall, hvor et flatt emne formes til en kopp og deretter reduseres i flere omganger til veggen når den nødvendige tykkelsen. Tegning gir en sømløs tønne uten søm å åpne under høy strøm, men det betyr også at veggtykkelsen varierer litt mellom bunnen og kanten, og den variasjonen påvirker direkte hvordan tønnen deformeres under krymping.
 Tilpassede dyptrukne metalldeler i rustfritt stål Dyptrukne og stemplede komponenter for sømløse tønner, der veggtykkelse og konsentrisitet påvirker krymping og endelig tilkoblingssikkerhet. Se produkt →
For en trukket tønne bør tegningsspesifikasjonen angi veggtykkelsen ved krympesonen i stedet for gjennomsnittet, pluss konsentrisitet mot boringen. To freser kan både oppgi 1,0 mm vegg og likevel levere deler som krymper annerledes, fordi den ene holder 1,0 mm i bunnen og 0,9 mm ved kanten mens den andre gjør det motsatte.
Tilpasset arbeid blir nødvendig når standardkatalogen slutter å matche virkeligheten: et uvanlig piggmønster, en tønne dimensjonert for en ledningsklasse som ingen lagerfører i en lagerterminal, en plettering som trengs for en spesifikk kjemisk eksponering, eller en formet flik som må passe til et eksisterende hus. En fullstendig forespørsel bør inneholde følgende.
Verktøy er den delen av sitatet som fortjener den nærmeste lesningen. En leverandør som driver sin egen dysebutikk kan justere en tønnediameter etter den første krympeprøven, mens et handelsselskap kun kan sende klagen oppstrøms, noe som vanligvis betyr at korrigeringen kommer én sending for sent. Den forskjellen i responstid er hovedårsaken til at kjøpere ser etter en spesialtilpasset metallstempling og dyptegningsfabrikk i stedet for en forhandler for denne typen kontakt.
 Tilpasset metallstempling og dyptegningstjenester OEM-stempling, bøying og dyptrekking for krympekontakter, med internt verktøy som muliggjør umiddelbare dimensjonskorrigeringer etter prøvekjøringer. Se produkt →
Nei. En korrekt dimensjonert og korrekt krympet skjøt trenger ikke lodde. Loddemetall stivner trådområdet der ledningen forlater tønnen, og den avstivede delen er der tretthetssprekker begynner i vibrerende applikasjoner. Lodding tilhører loddekoppkoblinger og noen få svært små ledningsstørrelser, ikke til en skikkelig krympe.
Mål krympehøyden på trådhylsen, bekreft at den sitter innenfor verktøytoleransen, og kontroller deretter klokkemunningen, isolasjonsstøtten og eventuelle avkuttede tråder. Avslutt med en trekktest med verdien som er angitt i terminaldatabladet. Alle tre sjekkene samlet, ikke en av dem alene.
Nei. Dysene er tilpasset tønnestørrelse, tønnestil og wireutvalg. Et skralleverktøy kan dekke en rekke isolerte terminaler, men å bruke det på en annen tønnefamilie gir skjøter som ser lukkede ut og som fortsatt mislykkes i testingen.
De fleste krympeproblemer er spesifikasjonsproblemer som dukker opp senere som produksjonsproblemer. Fest trådklassen, tønnen, pletteringen og verktøyet som én beslutning, og verifiser deretter skjøten med måling i stedet for med utseende. Den tilnærmingen koster noen timer på tegnestadiet og sparer hele produksjonspartier ved krympestasjonen.
Gardinkroker for bobiler: metallalternativer, installasjon og tilpasset produksjon
En komplett veiledning for installasjonssett for bobilvask: deler, passform og lekkasjer
Enten du ønsker å bli vår partner eller trenger vår profesjonelle veiledning eller støtte i produktvalg og problemløsninger, er ekspertene våre alltid klare til å hjelpe innen 12 timer globalt
kontakt oss
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, bygning 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Gardinkroker til bobiler svikter oftere enn huseiere forventer, og synderen er sjelden selve g...
En selebutikk kasserte nylig to tusen krympede koblinger som hadde bestått visuell inspeksjon,...
Du åpner et installasjonssett for bobilvask og ser en rustfri bolle, en kran, en pumpe, klare ...
