

Se for deg et varebilkjøkken ved enden av en støvete adkomstvei: lokket er nede, disken er kla...
Hjem / Nyheter / Bransjenyheter / hurtigutløsende hengsler: applikasjoner, utvalgskriterier og praktisk veiledning
En skapdør på en bobil begynner å rasle etter noen tusen kilometer. En husdyrportlås fungerer løs i løpet av en uke. Et tilgangspanel på en maskinbeskyttelse lukker ikke lenger. I de fleste av disse tilfellene er det ikke hengselpinnen som er synderen. Den virkelige årsaken er at et hurtigutløserhengsel ble valgt for enkelhets skyld, uten å sjekke hva tappen, spaken og braketten har for å overleve i bruk.
Det korte svaret: hurtigkoblingshengsler forblir stramme bare når utløsermekanismen, materialkvaliteten og bøyetoleransene er spesifisert sammen. Få disse tre på linje, og delen kan kjøre i hundretusenvis av sykluser. Ta dem feil og ingen mengde tilstramming vil hjelpe, fordi løsheten er innebygd i geometrien fra første stempling.
Det er ingen universell hurtigutløsningsdesign. Hver mekanisme bytter driftshastighet mot klemkraft, kostnad og toleransefølsomhet, og det riktige valget avhenger av hvor ofte skjøten åpnes og hvor mye belastning den bærer mens den er lukket.
Som en tommelfingerregel, oppgi syklustellingen på tegningen i stedet for mekanismens navn. En leverandør som kjenner skjøten vil bli åpnet 200 000 ganger vil spesifisere en herdet stift og en tettere boring uten å bli spurt.
Feltreturer har en tendens til å samle seg rundt fem punkter, og fire av dem settes på tegnestadiet i stedet for i montering.
Hengselblader er vanligvis 1,2 mm til 4,0 mm tykke. Tynnere seksjoner sparer vekt og kostnader, men reduserer stivheten som holder knoken rund under belastning, og derfor føles tynne rustfrie hengsler ofte løse lenge før de ser slitte ut.
| Bladmateriale | Vanlig tykkelse | Pinne og mekanisme | Praktisk begrensning |
|---|---|---|---|
| Kaldvalset lavkarbonstål | 1,5 til 3,0 mm | Forsinket stålstift | Laveste kostnad, men pletteringskvalitet avgjør korrosjonslevetiden |
| Sinkbelagt stål | 1,5 til 2,5 mm | Forsinket eller rustfri pinne | Beleggtykkelsen må tas med i knokegapet |
| 304 rustfritt stål | 1,2 til 3,0 mm | 304 pins, matchende karakter | Høyere tilbakefjæring, så større bøyeradius og mer presstonnasje |
| 5052 aluminium | 2,0 til 4,0 mm | Rustfri pinne med anti-seize | Lett og korrosjonsbestandig, men risikere ved boringen |
For nedvasking, marin eller utendørs bruk dekker 304 de fleste tilfeller og 316 er verdt prisen der klorider er tilstede. Hvis bladet er stål, bør tappen fortsatt være rustfri eller en belagt kvalitet med en spesifisert beleggvekt, fordi en billig stift er den raskeste måten å gjøre et godt hengsel til et korrodert.
To dimensjoner forårsaker de fleste tvistene mellom tegning og ferdig del. Den første er hullposisjon i forhold til bøyningen. Hold hullets senter minst 2,5 ganger materialtykkelsen pluss den indre bøyeradiusen borte fra bøyelinjen. Alt nærmere vil trekke ovalt i formen, og ingen inspeksjonsargumenter endrer den fysikken.
Den andre er knokegapet. La det være 0,2 til 0,3 mm aksial klaring per skjøt på deler som skal males, og 0,10 mm på skjøter av bare metall som ikke må rasle. Minimum innvendig bøyeradius er omtrent en materialtykkelse for bløtt stål og halvannen tykkelse for glødet 304 rustfritt; tettere radier risikerer å sprekke ved knoken der materialet allerede er bearbeidet hardest.
Det hjelper også å si hvordan flathet vil bli målt. En flathetsalarm på 0,3 mm på et 150 mm blad betyr veldig forskjellige ting på en overflateplate og på en produksjonsfeste, og forskjellen viser seg som en dør som lukkes på benken og ikke på kjøretøyet.
De fleste hurtigutløsende hengsler kan lages som ett stemplet blad med to bend pluss en kjøpt pinne og fjær. Når konstruksjonen går over i en femdelt sveising med en maskinert boss, stiger enhetskostnadene typisk med 40 til 70 prosent og ledetiden dobles, uten noen gevinst i funksjon.
Tre vaner reduserer kostnadene på verktøystadiet. Form knoken fra bladet i stedet for å sveise et rør på. Bruk samme hulldiameter for pinnen og monteringsskruene, slik at én bore- eller stempelstørrelse dekker begge. Og hold sekundære operasjoner unna sliteflater, siden avgrading og tumbling etter plettering eller belegg vil fjerne nøyaktig det laget som ble betalt for.
Volum bestemmer prosessen. Over omtrent 50 000 deler i året betaler en progressiv terning seg raskt tilbake. Under 5000 stykker er laserskjæring pluss kantpressbøying med en enkel armatur nesten alltid billigere, spesielt for hengsler med mer enn én knokelengde. En leverandør som kjører begge rutene kan sitere crossoveren ærlig i stedet for å skyve hver jobb på en terning.
Forsinking ved 8 til 12 mikron med en trivalent passivering er standarden for innendørs stålhengsler, og saltspraymotstand på 96 til 240 timer er realistisk avhengig av den spesifiserte klassen. Pulverlakk på 60 til 90 mikron gir bedre slag- og UV-motstand, men må maskeres ved knoken eller delene må designes med tanke på ekstra tykkelse.
Rustfrie deler trenger fortsatt passivering etter tumbling, siden innebygd fritt jern fra verktøy viser seg som rustflekker i løpet av uker utendørs. Uansett hvilken finish som velges, oppgi tydelig hvilke overflater som er sliteflater og som må forbli ubestrøket.
Send disse punktene med tegningen og mesteparten av frem og tilbake forsvinner før den første prøven kuttes.
Materielle spørsmål dukker vanligvis opp på dette tidspunktet, og en kort referanse på hvordan velge materialer for metallstempling dekker karaktervalgslogikken som sitter bak tabellen ovenfor.
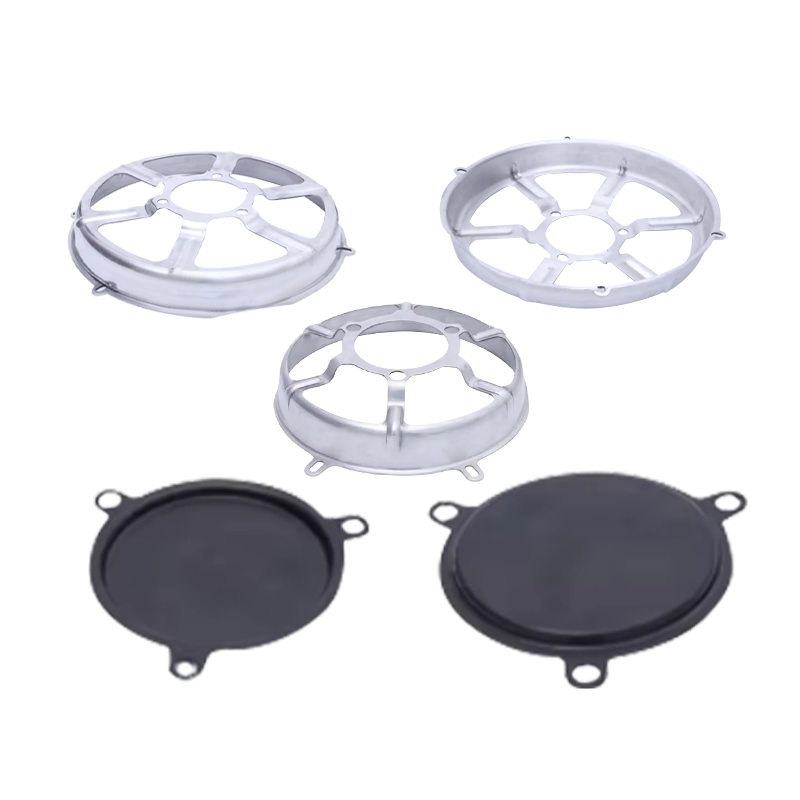
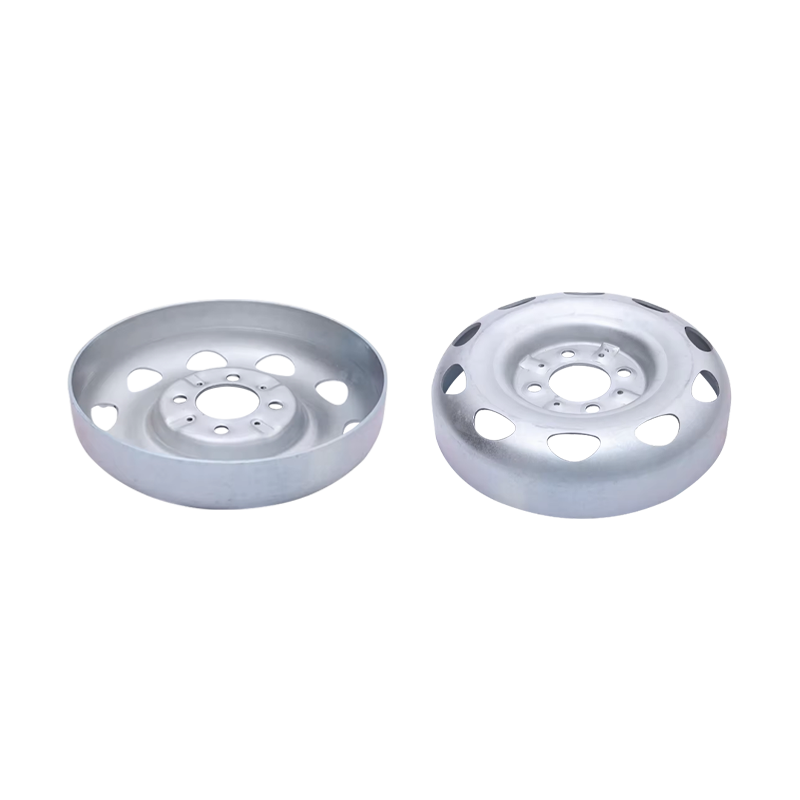
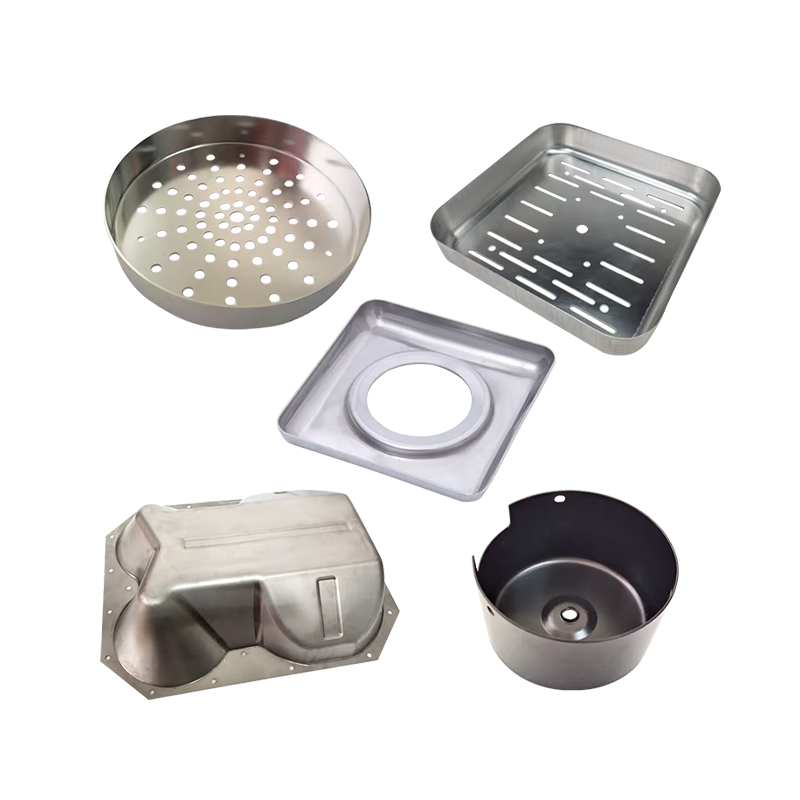
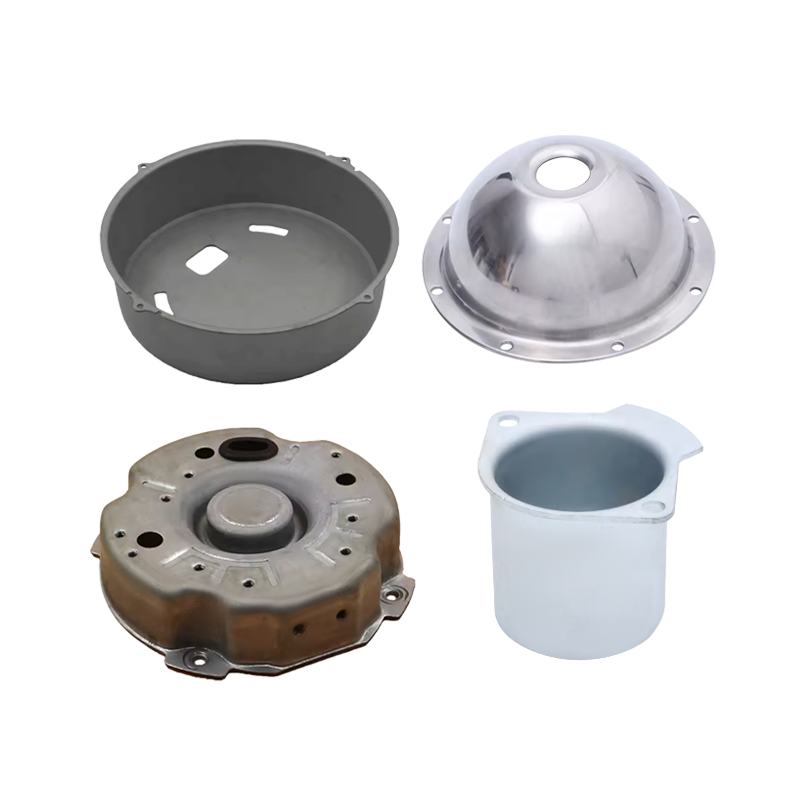
Hurtigkoblingshengsler sitter rett i plateformingsfamilien: blanking, piercing, bøying, noen ganger et grunt trekk for knoken, deretter plating eller belegg. Ningbo Dasheng Metal Products kjører hele kjeden i huset, med presser fra 4T til 1000T, stansekapasitet opptil 1300 x 1000 mm og 20 mm materialtykkelse, dyptrekking til 450 mm dybde og 1000 mm diameter, pluss en egen verktøybutikk og ISO 91501-sertifisering:20.
For hengselblader betyr det at én leverandør kan oppgi emnet, bøyningene, knokeformingen og finishen, og holde knokegapet på samme tegningsrevisjon hele veien. Deler bygget for å tegne eller prøve er den normale arbeidsmodusen.
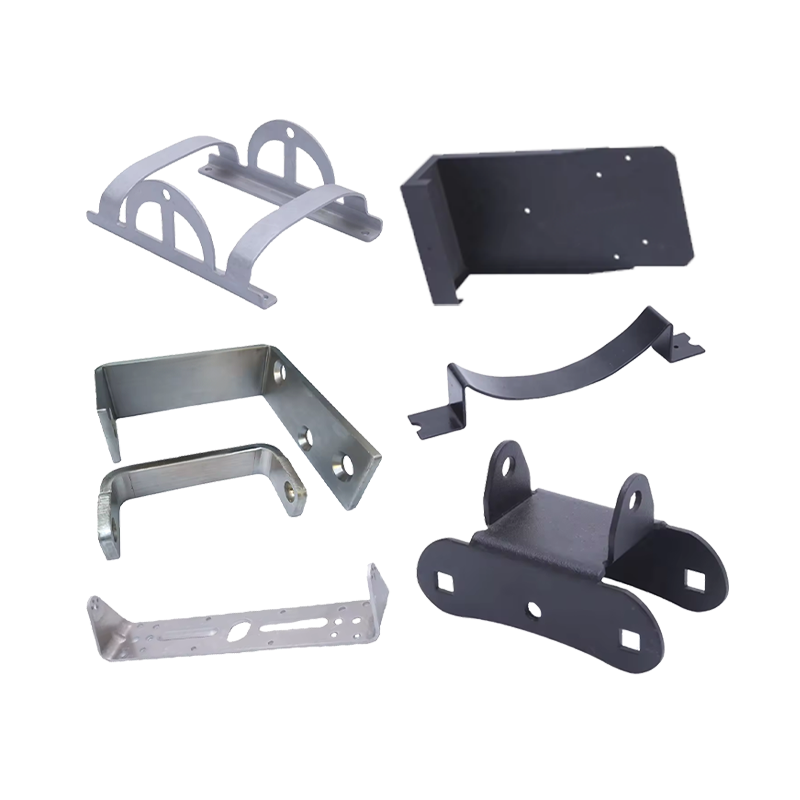 Tilpasset platefremstilling og stemplede metalldeler Gir skreddersydd metallproduksjon inkludert bøying, laserskjæring og stempling for hengselblader og stemplede lommer, med finish til tegning. Se produkt →
Der designet trenger et tyngre blad eller en stemplet lomme for en låsefjær, kjører samme butikk høypresisjonspressearbeid med verktøy utviklet internt, som forkorter sløyfen mellom en toleranse som ikke holder og en dysekorreksjon.
 Høypresisjon metallstempling og komponentbehandling Spesialstemplede komponenter med verktøyutvikling, presser opp til 1000T, bøying, sveising og etterbehandling for hengsel- og utendørsutstyrsdeler. Se produkt →
Malte hengsler og hengsler for utendørsutstyr trenger som regel bøying, sveising og pulverlakkering i en strøm, som også håndteres under samme tak.
 Tilpasset metallbøying, stempling og pulverlakkering Produsert platebøyning, stansing og stansing med pulverlakk for malte hengsler, sveisede rammer og presisjonshus. Se produkt →
Mer om formingssiden, inkludert bøying, laserskjæring og sveisede rammer, er oppført under tilpassede bøyedeler .
Et hurtigutløserhengsel er en liten del med en uvanlig stram jobb: den må finne, klemme, løsne for hånd og fortsette å gjøre alle tre etter tusenvis av sykluser. Spesifikasjonen som gjør at det skjer er ikke komplisert, men det må skrives ned, som dekker klaring ved pinnen, hullavstand fra bøyen, knokegap før belegg og materialparet for pinnen. Tegninger som angir disse fire verdiene, sammen med syklusantall og korrosjonstimer, beveger seg vanligvis fra prøve til produksjon uten den tredje runden med verktøyendringer som spiser tidsplanen.
RV-vask med lokk: glassdeksler, utskjæringspassning og kildetips for varebilbygg
Bobil TV-monteringsbrakett: Design, materialer og tilpasset OEM-innkjøp
Enten du ønsker å bli vår partner eller trenger vår profesjonelle veiledning eller støtte i produktvalg og problemløsninger, er ekspertene våre alltid klare til å hjelpe innen 12 timer globalt
kontakt oss
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, bygning 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Se for deg et varebilkjøkken ved enden av en støvete adkomstvei: lokket er nede, disken er kla...
En skapdør på en bobil begynner å rasle etter noen tusen kilometer. En husdyrportlås fungerer ...
En 24 tommers bobil-TV veier ca 3,5 kg, og en 32 tommers skjerm på en svingarm kan nå 8 kg. De...
