

Se for deg et varebilkjøkken ved enden av en støvete adkomstvei: lokket er nede, disken er kla...
Bransjenyheter
Jul 31,2026
How to Choose High-Quality Metal Stamping Parts?
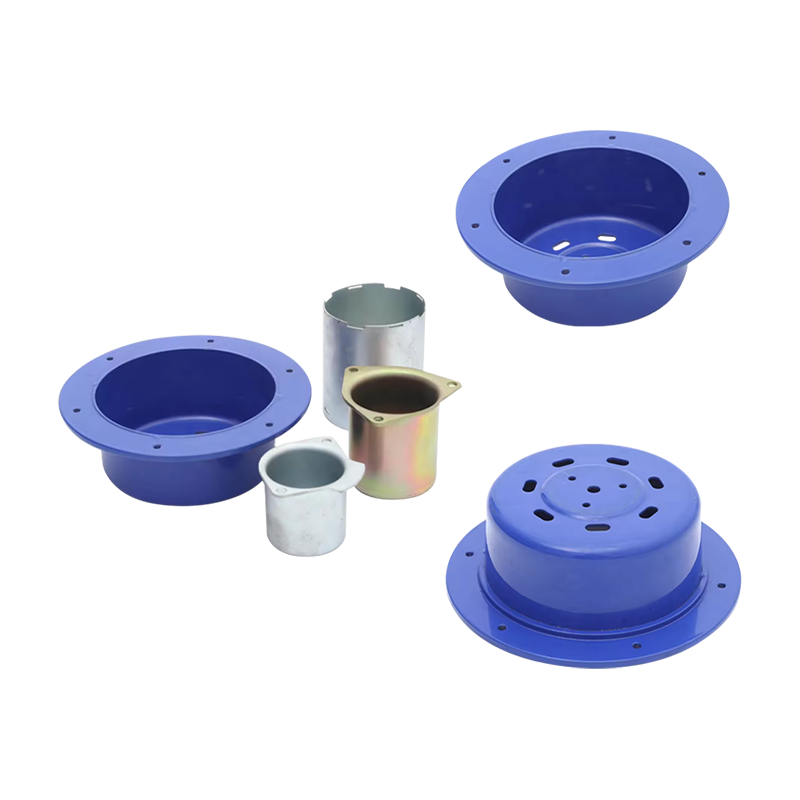
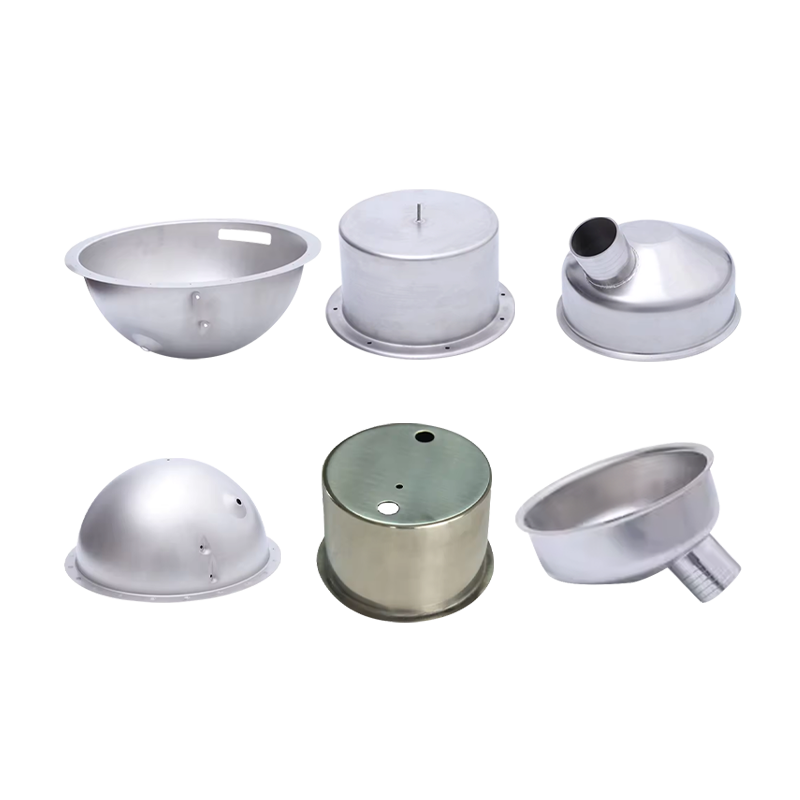
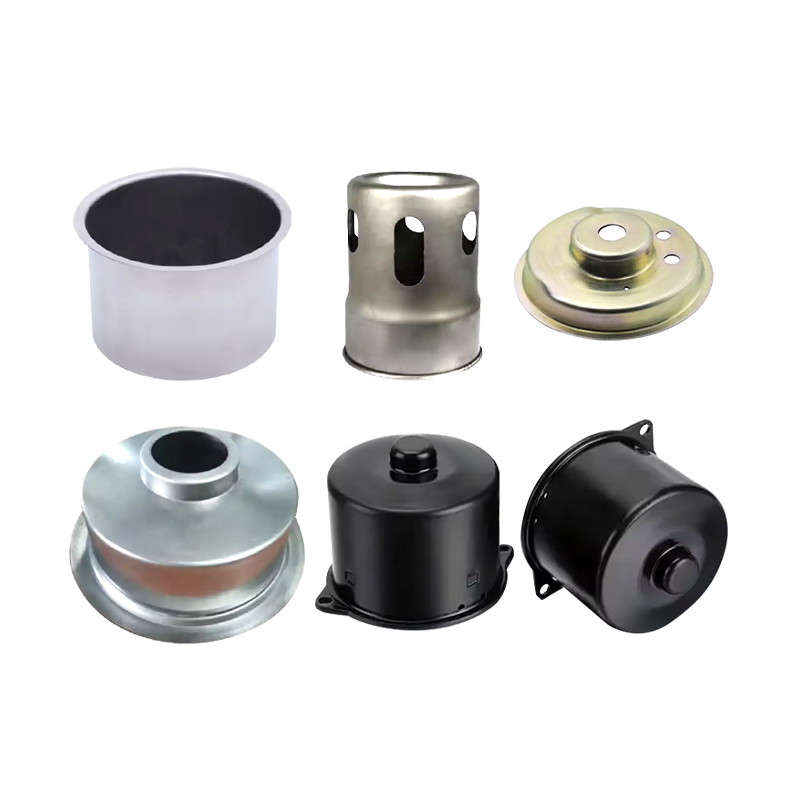
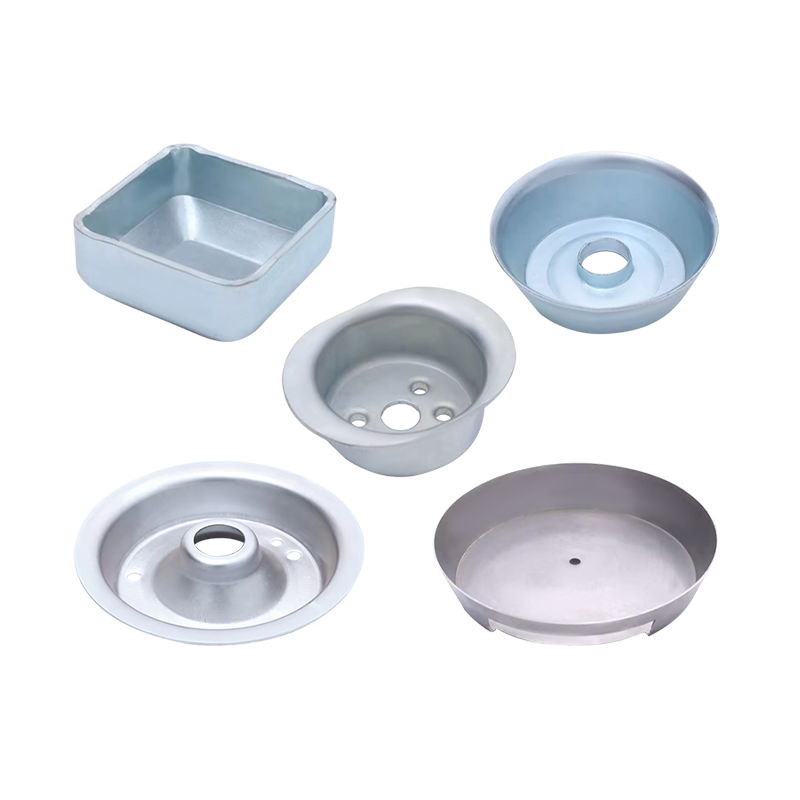
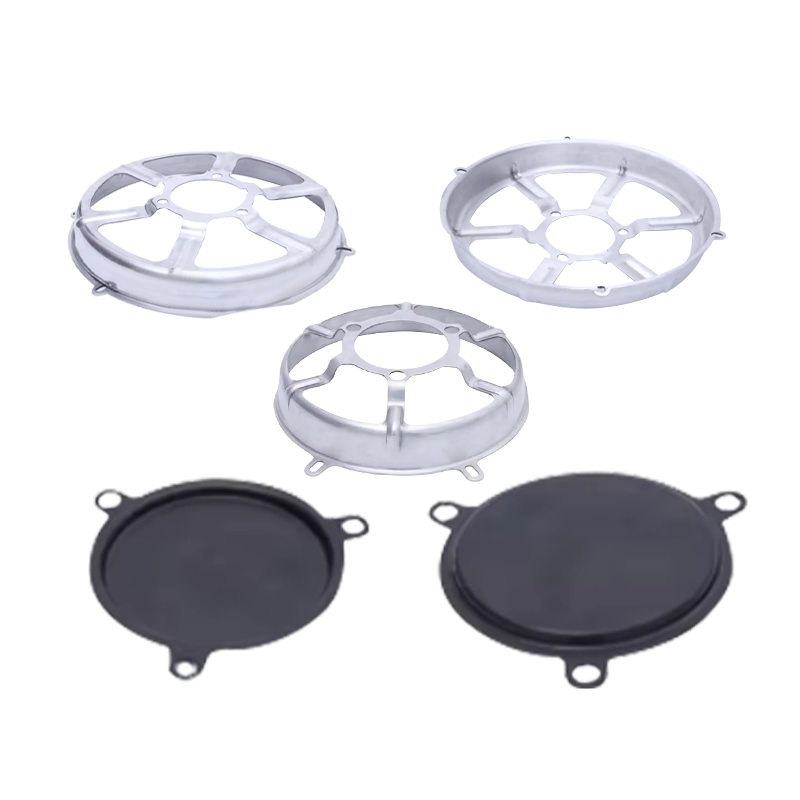
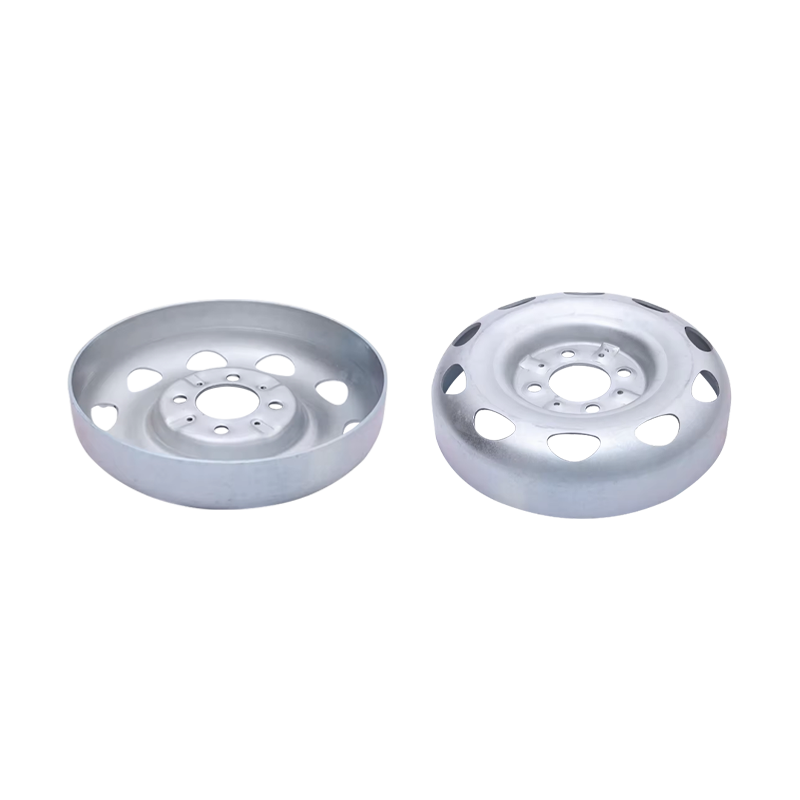
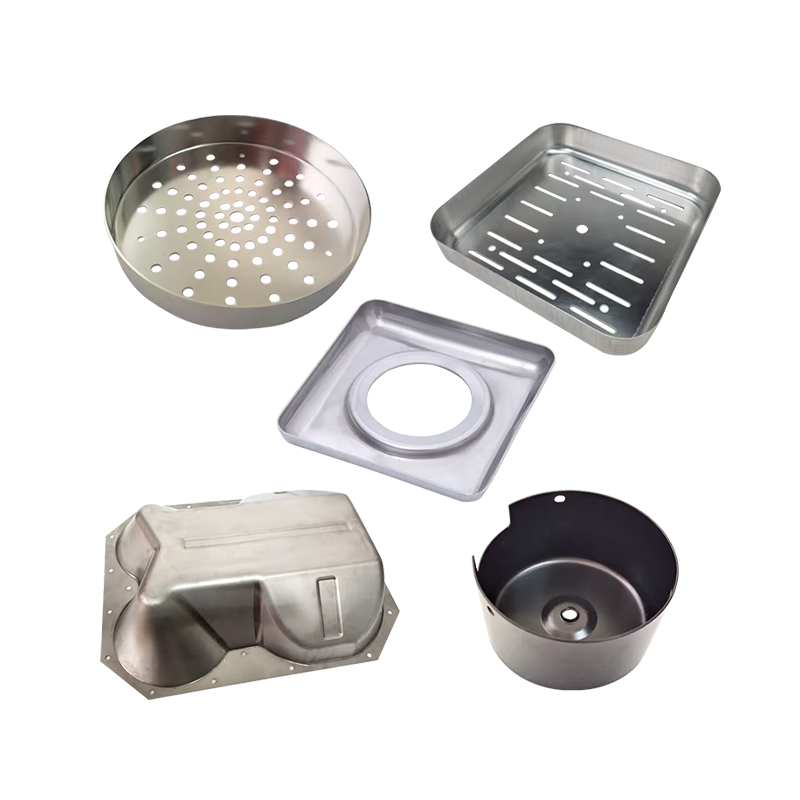
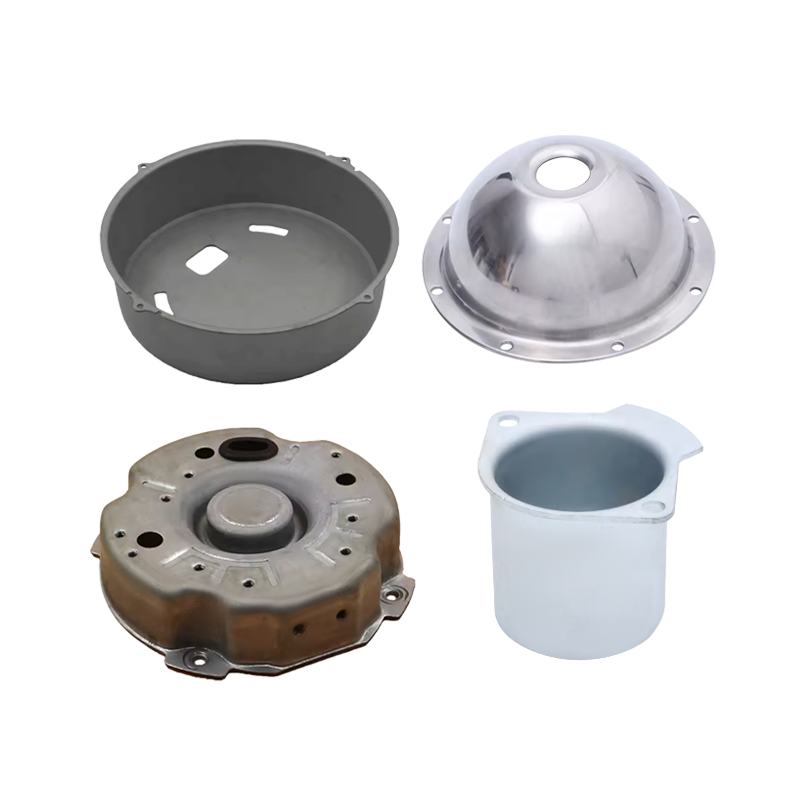
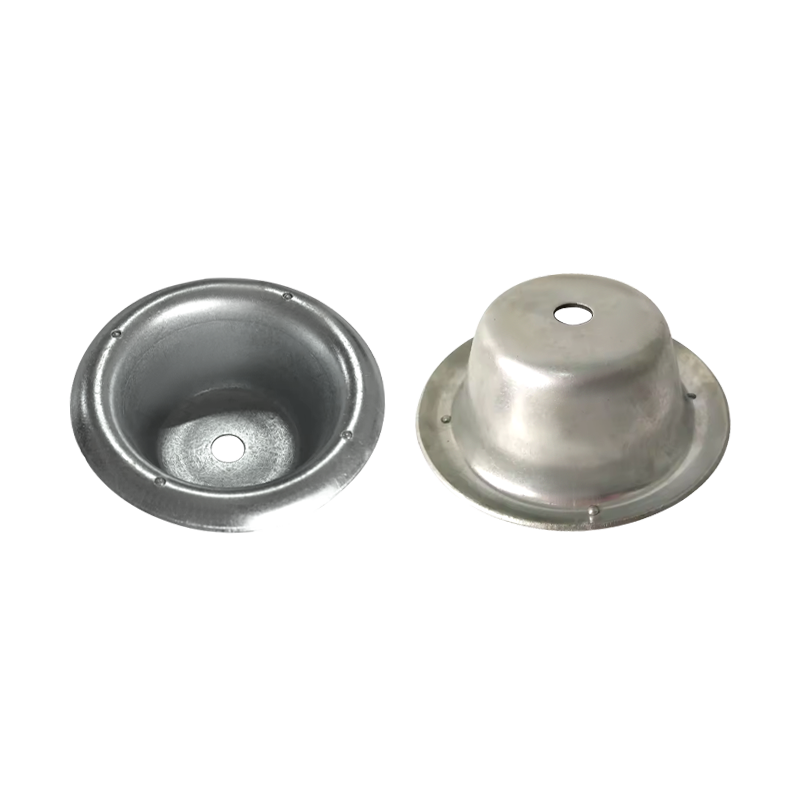
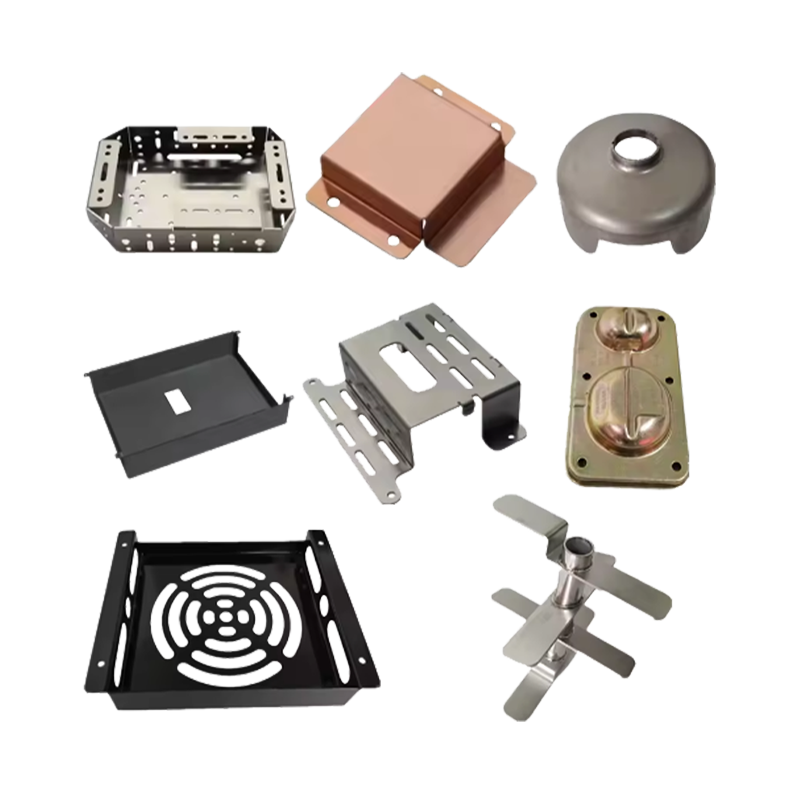
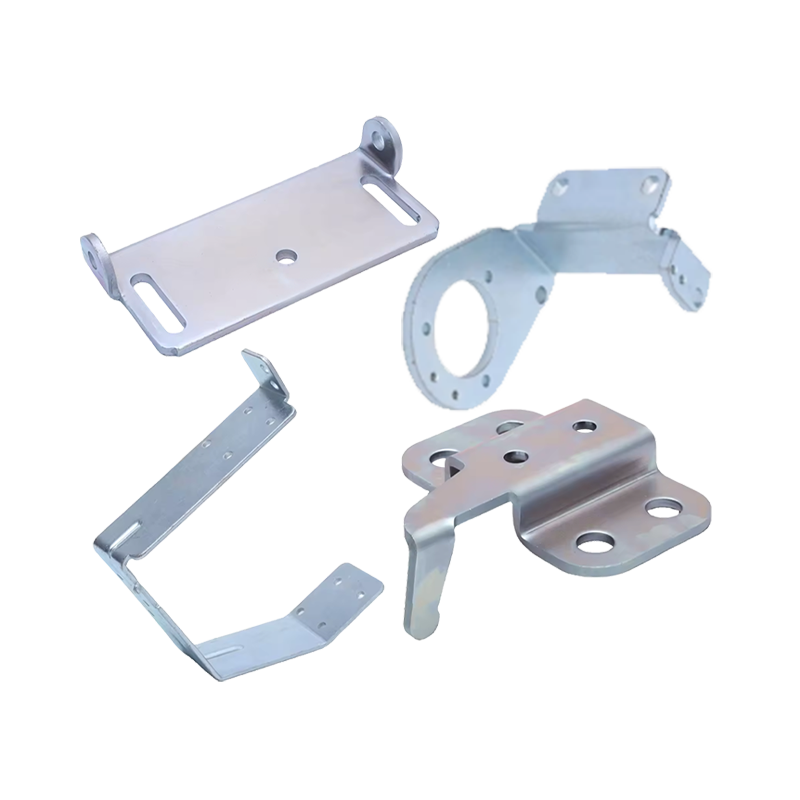
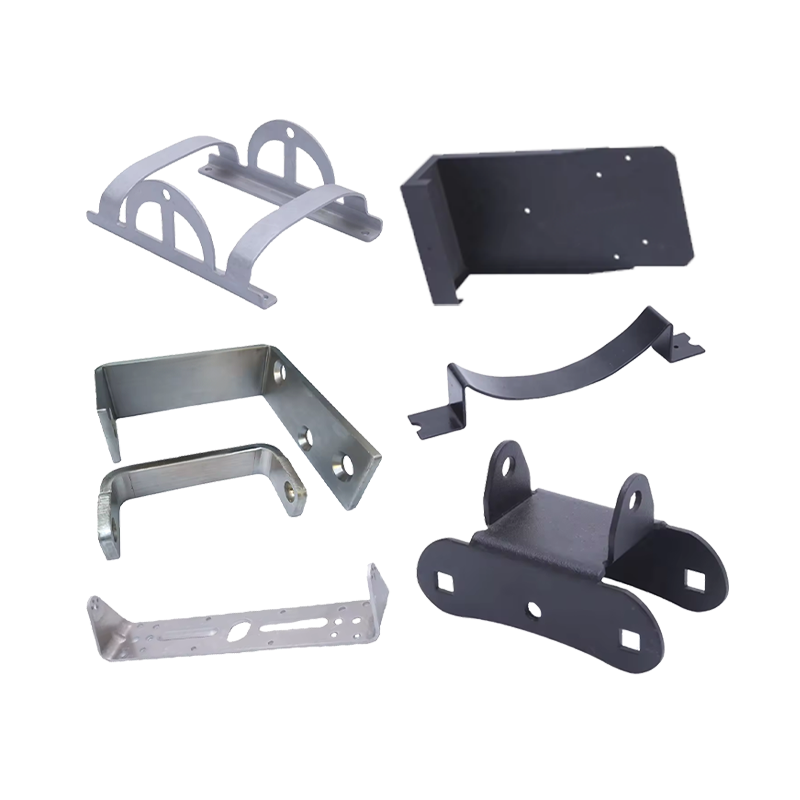
Å velge høy kvalitet Metallstemplingsdeler , evaluer fem områder i rekkefølge: leverandørens sertifiseringer og kvalitetsstyringssystem, deres toleranseevne i forhold til dine tegningskrav, materialsporbarhet og verifiseringspraksis de følger, verktøydesign og vedlikeholdsstandardene de bruker, og inspeksjonsmetodene de bruker under produksjonskjøringer. Xiluomold oppsummerer evalueringsstandarden direkte: et robust kvalitetsstyringssystem er ikke omsettelig, sertifiseringer er en klar tredjeparts validering av en leverandørs forpliktelse til kvalitetsprosesser, og inspeksjonsutstyr som koordinatmålemaskiner, visionsystemer og kalibrerte målere demonstrerer deres investering i nøyaktighet (Kilde: Xiluomold, sjekkliste og stempel: å spørre). Å få et av disse fem områdene feil på en ordre med høyt volum skaper problemer som er dyre og trege å rette opp når delene allerede er montert.
Start med dine egne spesifikasjoner før du vurderer leverandører
En vanlig innkjøpsfeil er å henvende seg til leverandører før delkravene er fullstendig definert. Når spesifikasjonene er ufullstendige, fyller leverandørene hullene med sine egne forutsetninger, og disse forutsetningene stemmer kanskje ikke overens med det applikasjonen faktisk krever.
Xiluomold anbefaler en strukturert intern vurdering før enhver leverandørkontakt: bekreft om toleranser er standard kommersielle toleranser eller strengere presisjonskrav, definer estimert årlig bruk og typiske bestillingsmengder slik at leverandøren kan velge den mest effektive verktøytilnærmingen, og avklare prototyping-tidslinjer og første-produksjons ledetidskrav (Kilde: Xiluomold, How to Select the Right Stamping Supplier). Haizol sourcing-plattformen legger til at prosjekter som oppnår de mest konsistente kvalitetsresultatene deler spesifikke spesifikasjonsvaner: navngitte materialer med fullstendige standardsiteringer som 316 rustfritt per ASTM A240 i stedet for bare rustfritt stål, numerisk definerte toleranser i stedet for generelle referanser, og eksplisitt uttalte krav til overflatefinish, Kvalitetskrav til overflatefinish, Assurance2, Western Stamping Metal Stamping, kilde: China v2020. Ved å gi dette detaljnivået på forhånd kan en leverandør gi et nøyaktig tilbud og bekrefte om utstyret og prosessene deres faktisk kan møte dine krav før forholdet begynner.
Bekreft sertifiseringer som passer til din bransje
Sertifiseringer er ikke utskiftbare. Den riktige sertifiseringen for en forbrukerelektronikkbrakett er forskjellig fra den riktige sertifiseringen for en bilsikkerhetskomponent eller en medisinsk implantatenhet, og en leverandør som har feil sertifisering gir ingen bekreftet kvalitetssikring for din spesifikke applikasjon.
ISO 9001:2015 som grunnlinje
ISO 9001:2015 fastslår at en leverandør driver et dokumentert kvalitetsstyringssystem som dekker prosesskontroll, dokumenthåndtering, avvikshåndtering og kontinuerlig forbedring. Xiluomold identifiserer ISO 9001:2015 som basissertifiseringen å se etter på tvers av alle stemplingsapplikasjoner (Kilde: Xiluomold, How to Select the Right Stamping Supplier). Shao-Yi bekrefter denne innrammingen: ISO 9001 etablerer en grunnlinje, men bransjespesifikke sertifiseringer betyr mer (Kilde: Shao-Yi, Precision Sheet Metal Stamping).
IATF 16949 For bildeler
Automotive stemplede deler krever IATF 16949-sertifisering, som går vesentlig lenger enn ISO 9001 ved å kreve avansert produktkvalitetsplanlegging, produksjonsdelgodkjenningsprosessen, feilmodus og effektanalyse og statistisk prosesskontroll på kritiske dimensjoner. Marimba Auto beskriver dette kravet nøyaktig: IATF 16949 krever full kvalitetsstyringsdekning med prosessspesifikt omfang, live SPC-overvåking og nivå 3 PPAP-kapasitet på tvers av hvert stemplingsprogram, strukturert for å møte hele dybden av OEM og Tier 1 revisjonskrav (Kilde: Marimba Auto, OEM Guide to Selecting an Manuface Metal Stamping Fabrikant). Stemplingstoleranser for biler når ofte 0,05 mm eller tettere , og Worthy Hardware bekrefter at IATF 16949 er standarden som sikrer prosesskontroll, sporbarhet og risikostyring på det presisjonsnivået (Kilde: Worthy Hardware, How Do Quality Standards for Automotive Stamped Parts Differ from Other Industries).
AS9100 for romfart, ISO 13485 for medisinsk
Luftfartsapplikasjoner krever AS9100D-sertifisering, og komponenter for medisinsk utstyr krever ISO 13485. Hudson Technologies bemerker at hvis applikasjonen din er underlagt spesifikke regulatoriske standarder, må din produksjonspartner kunne sertifisere samsvar med disse standardene direkte (Kilde: Hudson Technologies, Tips for Finding a Quality Deep Drawn Stamping Company). En leverandør som kun har ISO 9001 er ikke en kvalifisert erstatning for AS9100 eller ISO 13485 i regulerte bransjer, uavhengig av deres faktiske prosesskapasitet.
| Industri | Nødvendig sertifisering | Nøkkelkrav |
| Generell produksjon | ISO 9001:2015 | Dokumentert QMS, prosesskontroll, avvikshåndtering |
| Bil og transport | IATF 16949 | APQP, PPAP, FMEA, live SPC, Cpk 1,67 minimum |
| Luftfart | AS9100D | Sporbarhet, risikostyring, første artikkelinspeksjon |
| Medisinsk utstyr | ISO 13485 | Materialbiokompatibilitet, steriliseringskompatibilitet, fullstendig sporbarhet |
Forstå toleranseevne og hvordan du verifiserer den
Toleranse er der tegningskrav møter fysisk virkelighet på pressegulvet, og gapet mellom det en leverandør hevder de kan oppnå og hva de faktisk har i produksjonen er en av de vanligste kildene til kvalitetssvikt ved innkjøp av stemplede deler.
Typiske toleranseområder for stemplede deler
Standardtoleranser i metallstempling varierer vanligvis fra pluss eller minus 0,127 mm for enklere, større deler til så tette som pluss eller minus 0,0127 mm for høypresisjonskomponenter . Raydafon Technology Group bemerker at dette utvalget er sterkt påvirket av materialtype, delkompleksitet, stansepresseevne og verktøykvalitet, og at det å oppnå og holde disse toleransene konsekvent er der den virkelige utfordringen ligger for anskaffelsesteam (Kilde: Raydafon Technology Group, Stamped Parts Tolerance Guide). For bilapplikasjoner spesifikt er Cpk på 1,67 eller høyere på alle kritiske dimensjoner den minste akseptable terskelen, som Marimba Auto identifiserer som standard beviskrav før tildeling for sikkerhetskritiske programmer (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer).
Slik bekrefter du toleranseevne før du forplikter deg
Raydafon anbefaler en tre-trinns anskaffelsestilnærming: engasjere leverandører tidlig ved å dele 3D-modeller og ytelseskrav for en produksjonsgjennomgang, revidere potensielle partnere ved å se etter sertifiseringer og gjennomgå deres kvalitetskontrolldata, og klart definere akseptkriterier ved å spesifisere hvilke dimensjoner som er kritiske med stramme toleranser og hvilke som er ikke-kritiske for å unngå unødvendige kostnader, Raydafon Part Guide (Raydafons Part Guide). Å be om en nivå 3 PPAP-innlevering fra et tidligere program med sammenlignbart materiale og kompleksitet er Marimba Autos minimumsbevisstandard før tildeling, og leverandører som ikke kan levere dette, representerer en uprøvd risiko for presisjonsprogrammer uavhengig av hva sertifikatet deres sier (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer).
Tilbakespring og materialadferd må tas med i verktøyet
Toleranse er ikke bare en funksjon av presspresisjon. Høyfast stål, rustfritt stål og visse legeringer viser større tilbakefjæring, noe som gjør det mer utfordrende å opprettholde bøyningsvinkler og dimensjonsstabilitet over en produksjonsserie. Raydafon bemerker at variasjon i materialtykkelse fra fabrikken direkte kan oversettes til toleransevariasjon i den endelige stemplede delen, og at en erfaren partner vil ta hensyn til materialoppførsel i verktøydesignet fra begynnelsen for å kompensere for disse effektene (Kilde: Raydafon Technology Group, Stamped Parts Tolerance Guide).
Vurder materialsporbarhet og innkommende verifisering
Kvaliteten på en stemplet del er begrenset av kvaliteten på råmaterialet den er laget av. En leverandør med utmerket presseevne, men dårlig inngående materialkontroll, vil produsere deler som varierer på måter som ikke kan korrigeres på formingsstadiet.
STEP Metalwork beskriver beste praksis innen materialkontroll: et omfattende program begynner med leverandørkvalifisering, evaluering av råvareleverandører på kjemisk sammensetningskontroll, møllesertifiseringer, overflatetilstand og batch-til-batch-konsistens, med pålitelige leverandører som gir sertifisering av analyse- og materialtestrapporter som mottakerteamet bruker for sporbarhet for metallbearbeiding (Kilde STEP-stempling av metallbedrift, kilde: deler). Innkommende inspeksjon verifiserer deretter dimensjoner, tykkelse, overflatetilstand og beleggets integritet mot kjøpsspesifikasjoner før noe materiale går i produksjon. For kritiske deler kan ytterligere testing, inkludert strekkstyrke, hardhet og beleggvedheft, være nødvendig på dette stadiet (Kilde: STEP Metalwork).
Fry Steel identifiserer mølletestrapporter som et av de tydeligste tegnene på en kvalitetsleverandør i presisjonsmetallområdet, og bemerker at disse dokumentene bekrefter at hver materialbatch har riktig sammensetning, egenskaper og dimensjoner (Kilde: Fry Steel, How to Find the Right Precision Metals: A Guide for New Buyers). STEP Metalwork legger til at materialendringshåndtering er like viktig: når en spesifikasjon endres på grunn av kostnadserstatninger eller leverandørendringer, bør en formell materialkvalifiseringsprosess inkludert prøvestempling og formingssimulering bekrefte at det nye materialet oppfyller funksjonelle og kosmetiske krav før det settes i produksjon (Kilde: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts).
Evaluer verktøydesign og vedlikeholdsstandarder
Dysen er den viktigste enkeltfaktoren for delkvalitet ved metallstempling. En godt utformet, riktig vedlikeholdt dyse holder toleranser konsekvent over millioner av slag; en slitt eller feiljustert dyse driver ut av toleranse på måter som kanskje ikke er umiddelbart synlige ved en første artikkelinspeksjon, men som vil dukke opp i produksjonen.
Internt verktøy versus outsourcet formdesign
Marimba Auto identifiserer intern verktøykapasitet som en av de sterkeste prediktorene for suksess i stemplingsprogrammer, og bemerker at leverandører som designer sine egne dyser kontrollerer hele utviklingsprosessen under ett prosjektteam, mens de som outsourcer formdesign legger til et koordineringslag som forlenger ledetiden og fragmenterer ansvarligheten når problemer oppstår (Kilde: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Fabrikant). Når du evaluerer en leverandør, avslører du umiddelbart hvor mye kontroll de har over verktøyet som bestemmer kvaliteten på delene ved å spørre direkte om de bygger dyser internt eller outsourcer formdesign.
Dysevedlikehold som en kontinuerlig kvalitetskontrollinngang
James Spring and Wire's approach to quality control in metal stamping emphasizes scheduled die inspections checking cutting edges, forming features, and clearances, preventive maintenance including sharpening and replacing wear components before they impact parts, and alignment verification ensuring dies and presses are properly aligned to prevent uneven wear and dimensional drift (Source: James Spring and Wire, Quality Control in Precision Metal Stamping Processes). STEP Metalwork adds that feedback loops between production, quality, and die design teams to identify wear patterns and common failure modes are part of a mature quality system, and that investing in more durable materials or precision grinding for critical die surfaces raises upfront costs but yields lower scrap, fewer stoppages, and better overall part quality in the long run (Source: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts).
Confirm In-Process Inspection And Statistical Process Control
First article inspection confirms that the die produces a conforming part at the start of a run. What matters equally for high-volume orders is whether the process stays in control through the entire run, and that requires in-process monitoring rather than end-of-line inspection alone.
- Statistical Process Control monitors critical dimensions in real time during production and alerts operators when values begin to drift toward the tolerance boundary, allowing correction before out-of-tolerance parts are produced (Source: Xiluomold, How to Select the Right Stamping Supplier)
- Coordinate Measuring Machines provide three-dimensional dimensional verification for complex features that handheld gauges cannot measure reliably; Marimba Auto confirms CMM measurement for 3D features and real-time SPC on critical dimensions are the minimum acceptable standard for precision automotive components (Source: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer)
- In-die sensors monitor pressure, speed, die alignment, and material thickness during each stroke, providing closed-loop feedback that detects variation before it translates into dimensional error in the part (Source: Xiluomold, How to Select the Right Stamping Supplier)
- Burr and surface condition checks confirm that cutting operations are producing clean edges without excessive burr that could interfere with assembly or cause safety issues in handling (Source: James Spring and Wire, Quality Control in Precision Metal Stamping Processes)
- Lot traceability links every batch of finished parts to the specific material coil, die run count, operator records, and inspection data for that production period, enabling targeted containment if a field issue emerges (Source: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts)
Supplier Evaluation Checklist Before Awarding A Stamping Program
Use this checklist when comparing candidate suppliers for a precision stamped part program.
- Confirm the supplier holds the certification matched to your industry, not just a generic ISO 9001 when IATF 16949, AS9100, or ISO 13485 is required
- Request a PPAP or first article inspection report from a comparable prior program to verify that their documented tolerance capability matches your drawing requirements
- Ask whether die design and tooling maintenance are performed in-house or outsourced, and request documentation of their die maintenance schedule
- Confirm their incoming material verification process and whether they require mill test reports and certification of analysis from raw material suppliers
- Ask which specific inspection equipment is used, including CMM capability, vision systems, and SPC software, and verify that inspection equipment is calibrated on a documented schedule
- Verify that press tonnage and bed size are appropriate for your part geometry and material thickness, not just that presses are available in general
- Confirm material traceability is maintained from incoming coil through finished part, so any quality issue can be investigated and contained without blanket recalls
DS Metal's Metallstemplingsdeler capability addresses each of these evaluation criteria with documented quality processes, material traceability, in-process inspection, and precision tooling maintained to support consistent dimensional output across high-volume production programs.
Hvordan fungerer palleføtter og hekkeplugger?
How can the use of metal stamping parts improve production efficiency?
relaterte produkter
Send en forespørsel
Ikke nøl med å ta kontakt når du trenger oss!
Enten du ønsker å bli vår partner eller trenger vår profesjonelle veiledning eller støtte i produktvalg og problemløsninger, er ekspertene våre alltid klare til å hjelpe innen 12 timer globalt
kontakt oss
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, bygning 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
En skapdør på en bobil begynner å rasle etter noen tusen kilometer. En husdyrportlås fungerer ...
En 24 tommers bobil-TV veier ca 3,5 kg, og en 32 tommers skjerm på en svingarm kan nå 8 kg. De...
Produktkategori
Mobil
